Artykuł sponsorowany
Jak włóknina H13 zachowuje się po cięciu i plisowaniu w filtrach na wymiar
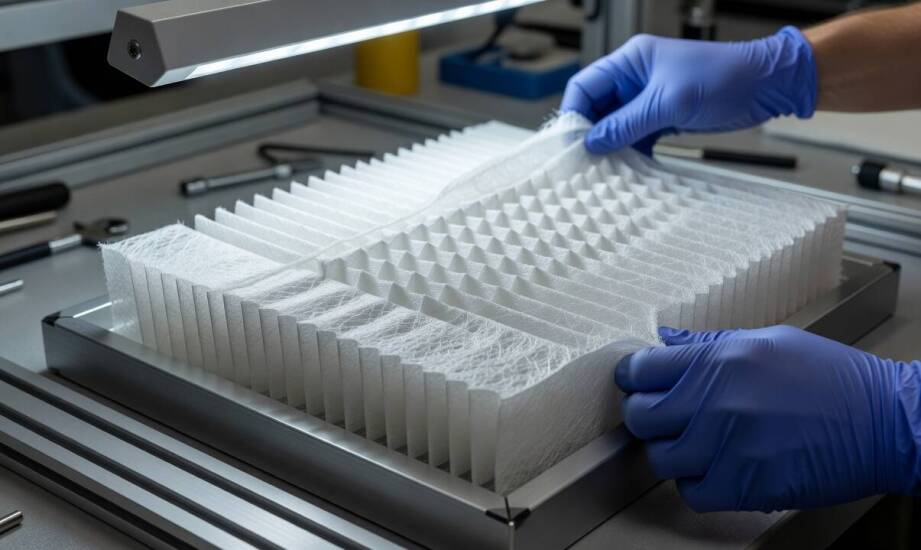
Zakup włókniny filtracyjnej klasy H13 w formie rolki to dopiero początek drogi do stworzenia wydajnego wkładu. Surowiec musi sprostać wymaganiom technologicznym, które wykraczają poza weryfikację parametrów podawanych na etykiecie. Kluczowe znaczenie ma zachowanie medium podczas cięcia i plisowania, ponieważ to te procesy mechaniczne weryfikują rzeczywistą jakość włókien szklanych. Nawet najwyższej klasy materiał ulegnie degradacji, jeśli jego struktura nie zniesie obciążeń produkcyjnych. Producenci analizują więc fizyczną odporność komponentów, by zagwarantować szczelność i stabilny opór przepływu powietrza w docelowej instalacji.
Przeczytaj również: W jaki sposób wiązary dachowe eliminują potrzebę stosowania słupów podporowych?
Cechy medium H13 decydujące o przydatności do obróbki
Równomierność struktury włókien szklanych w medium HEPA warunkuje przewidywalną skuteczność zatrzymywania cząstek na poziomie minimum 99,95%. Parametr ten bada się dla frakcji najbardziej przenikliwych zgodnie z rygorystycznymi wytycznymi norm EN 1822 oraz ISO 29463. Nierównomierne ułożenie splotu prowadzi do lokalnych spadków sprawności układu. Generuje to wysokie ryzyko niebezpiecznych przecieków tuż po uformowaniu wkładu w obudowie.
Przeczytaj również: Jakie są różnice między kabinami prostokątnymi a kwadratowymi, w tym 90x90?
Kolejnym istotnym czynnikiem pozostaje mechaniczna sprężystość i stabilność poszczególnych warstw. Odpowiednie parametry plastyczne pozwalają na wielokrotne zginanie materiału bez pękania pojedynczych włókien. Taka odporność bezpośrednio przekłada się na utrzymanie stałego oporu przepływu powietrza w instalacji. Media pozbawione wystarczającej sprężystości szybko ulegają deformacji i zapadaniu się fałd. Zaburza to pierwotną geometrię całego wkładu i drastycznie podnosi spadek ciśnienia w układzie wentylacyjnym.
Przeczytaj również: Czym charakteryzują się kotły C.O. 5 klasy na ekogroszek?
Sztywność warstw zabezpiecza konstrukcję przed niekontrolowaną migracją drobin podczas formatowania. Surowiec zamawiany jako filtr hepa h13 na metry wymaga rygorystycznego sprawdzenia fizycznych właściwości przed skierowaniem go na linię produkcyjną. Testy wycinków w zakładowych laboratoriach badawczych pomagają odrzucić wadliwe partie surowca i minimalizują straty materiałowe na wczesnym etapie montażu ram.
Wpływ formatowania włókniny na parametry wkładu
Cięcie rolki z materiałem H13 przy użyciu noży mechanicznych wymusza dobranie bardzo precyzyjnych ustawień siły nacisku. Prawidłowa kalibracja sprzętu sprawia, że krawędzie pozostają idealnie równe i całkowicie wolne od strzępień. Zdeformowane brzegi utrudniają szczelne osadzenie obrobionego medium w ramie nośnej. Prowadzi to do powstawania szczelin na styku z uszczelką, co natychmiast dyskwalifikuje produkt podczas weryfikacji. Mikroskopijne pęknięcia włókien na obrzeżach potrafią obniżyć rzeczywistą sprawność wkładu poniżej deklarowanej klasy absolutnej.
Plisowanie z kolei całkowicie zmienia początkową drogę przepływu strugi powietrza przez filtr. Złamania włókniny zwiększają czynną powierzchnię filtracyjną i wymuszają zachowanie kontrolowanej geometrii fałd. Zbyt gęste lub nierównomierne ułożenie zakładek generuje lokalne przyspieszenia przepływu oraz gwałtowny wzrost oporu aerodynamicznego. Zbyt luźne uformowanie materiału powoduje natomiast utratę sztywności i spadek ogólnej efektywności. Odstępy między fałdami muszą precyzyjnie współgrać z konstrukcją obudowy, niezależnie czy wykorzystuje się technologię mini-pleat, czy standardowe separatory aluminiowe. Taka spójność zapewnia stabilność wkładu w instalacjach o dużym obciążeniu wentylatorów.
Odpowiednio przygotowany surowiec trafia ostatecznie do produkcji jednostkowych układów oczyszczających ciętych pod konkretny wymiar. Gotowe produkty zasilają zaawansowane systemy wentylacyjne w halach produkcyjnych, sterylnych laboratoriach i szpitalnych salach operacyjnych. Warszawski producent Eufilter dostarcza wkłady absolutne oraz kompaktowe do tego typu obiektów przemysłowych od 1991 roku. Każdy egzemplarz zjeżdżający z linii podlega indywidualnym testom szczelności w zakładowym laboratorium. Produkcja oparta na wytycznych systemu ISO 9001:2015 pozwala weryfikować zachowanie włókniny na każdym etapie przetwarzania, zapewniając spójność z wymogami prawnymi.
Faktyczna wartość surowca filtracyjnego zależy od jego fizycznej wytrzymałości podczas obróbki maszynowej, a nie tylko od parametrów startowych. Włóknina poddawana cięciu oraz plisowaniu musi wykazywać wysoką odporność na pękanie włókien i deformacje krawędzi. Tylko materiały w pełni kompatybilne z technologią produkcyjną pozwalają na wyprodukowanie wkładów zdolnych do bezpiecznej pracy w środowiskach o podwyższonym rygorze czystości. Spełnienie rygorystycznych wymogów laboratoryjnych po zakończeniu formatowania stanowi jedyny dowód na skuteczność wybranego medium.
Kategorie artykułów
Polecane artykuły

Przemysłowe zastosowania poliwęglanu PC: wytrzymałość i wszechstronność

Innowacyjne technologie w produkcji teleskopowych rękawów załadunkowych

Luksusowe pióra wieczne a prestiż – jak wybrać idealny model do biura?
